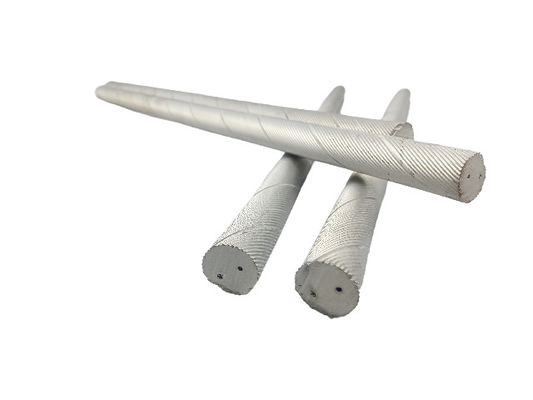
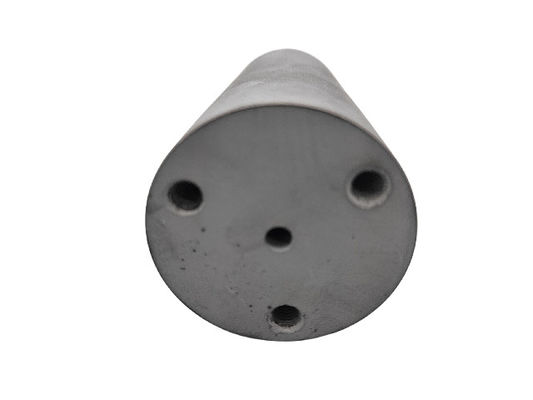
В цехах металлообработки время — деньги. Каждый момент, когда сверло простаивает, каждая требуемая смена инструмента — все это незаметно снижает прибыль. Решение для поддержания точности при одновременном значительном повышении эффективности сверления и снижении производственных затрат может заключаться в выборе подходящего твердосплавного сверла.
Твердосплавные сверла, изготовленные из карбида вольфрама, играют решающую роль при резке различных материалов благодаря своим исключительным характеристикам. От углеродистой стали до жаропрочных сплавов — твердосплавные сверла обеспечивают надежные результаты. Их основное преимущество заключается в чрезвычайной твердости материала и способности сохранять эту твердость даже в условиях высоких температур. Обычно состоящие из карбида вольфрама с кобальтом в качестве связующего, эти сверла могут включать дополнительные компоненты, такие как карбид титана, для конкретных применений.
Твердосплавные сверла против быстрорежущих стальных сверл: сравнение характеристик
В металлообработке быстрорежущая сталь (HSS) и твердосплавные сверла представляют собой два наиболее распространенных варианта. Выбор между ними зависит от конкретных требований к обработке, включая время обработки и соображения стоимости.
Преимущества твердосплавных сверл
Твердосплавные сверла превосходны в применении, требующем износостойкости и высокоскоростной резки:
-
Превосходная износостойкость:
Твердосплавные сверла демонстрируют значительно лучшую износостойкость, чем сверла из быстрорежущей стали. В то время как быстрорежущая сталь включает такие элементы, как вольфрам, хром и кобальт, для повышения долговечности, твердосплавные сверла превосходят ее в этом отношении. Это означает более длительный срок службы инструмента в идентичных условиях, что снижает частоту смены инструмента и снижает производственные затраты.
-
Возможность высокоскоростной резки:
Твердый сплав сохраняет свою твердость при повышенных температурах. Во время высокоскоростной резки трение генерирует тепло, но твердосплавные сверла сохраняют свои режущие характеристики, не размягчаясь и не деформируясь. Напротив, сверла из быстрорежущей стали имеют тенденцию терять твердость при нагревании, что ставит под угрозу как эффективность резки, так и долговечность инструмента.
Недостатки твердосплавных сверл
По сравнению с быстрорежущей сталью, твердосплавные сверла имеют два основных ограничения:
-
Меньшая прочность:
Относительно хрупкая природа твердого сплава делает его более подверженным поломке при изгибе или вибрации. Правильный контроль стружки становится необходимым для предотвращения накопления или запутывания, которое может вызвать ударные повреждения. Однако эта же характеристика способствует лучшей точности сверления, поскольку сверло сопротивляется изгибу во время работы.
-
Более высокая стоимость:
Процесс производства делает твердосплавные сверла дороже, чем их аналоги из быстрорежущей стали, что может беспокоить некоторые предприятия в отношении первоначальных инвестиций. Тем не менее, увеличенный срок службы и повышенная эффективность часто приводят к снижению общих эксплуатационных расходов с течением времени.
Общие типы твердосплавных сверл
Две основные категории твердосплавных сверл — это цельные твердосплавные сверла и сверла со сменными пластинами.
-
Цельные твердосплавные сверла:
Они имеют цельную конструкцию от хвостовика до режущей кромки, что идеально подходит для отверстий малого диаметра, требующих высокой точности. Изношенные режущие кромки можно перетачивать для восстановления остроты, продлевая срок службы инструмента и снижая долгосрочные затраты.
-
Сверла со сменными пластинами:
Состоящие из корпуса сверла со сменными режущими пластинами, они позволяют быстро менять пластины, а не полностью заменять сверло. Эта конструкция минимизирует ошибки, связанные с износом инструмента, и оказывается особенно экономичной для отверстий большого диаметра. Некоторые модели используют несколько пластин для дальнейшего повышения эффективности и точности.
Критерии выбора твердосплавных сверл
Выбор подходящего твердосплавного сверла требует оценки нескольких факторов, включая диаметр отверстия, глубину, требования к точности и материал заготовки.
Соображения по диаметру и глубине отверстия
Ключевые моменты при выборе на основе спецификаций отверстия:
-
Диаметр:
Фактические просверленные отверстия обычно измеряются немного больше, чем диаметр сверла, из-за точности установки, методов входа и рабочих вибраций. Эти факторы необходимо учитывать при выборе для соответствия проектным спецификациям.
-
Глубина:
Глубокие отверстия (превышающие десятикратный диаметр) требуют более длинных сверл, которые страдают от сниженной устойчивости и повышенного риска поломки или отклонения. Пилотные отверстия могут улучшить точность позиционирования в таких случаях.
-
Точность (допуск):
Отверстия, требующие плотной посадки, обычно нуждаются в финишной обработке, такой как развертывание или растачивание после сверления. Выбирайте немного меньшие сверла, чтобы учесть эти последующие операции.
Соображения по материалу заготовки
Свойства материала диктуют как выбор материала инструмента, так и требования к охлаждению:
-
Выбор инструмента для конкретного материала:
Разные материалы требуют определенного состава инструмента. Производители обычно рекомендуют марки инструментов на основе групп материалов — например, марка P для углеродистой стали, марка N для алюминиевых сплавов.
-
Инструменты с подачей охлаждающей жидкости:
Материалы, такие как мягкая сталь или алюминий, часто создают проблемы с удалением стружки. Сверла с отверстиями для охлаждающей жидкости позволяют впрыскивать жидкость во время работы, эффективно удаляя стружку и сводя к минимуму помехи при обработке.
Оптимальные условия обработки для твердосплавных сверл
Правильная настройка требует регулировки длины инструмента и удаления стружки:
-
Регулировка длины инструмента:
По мере увеличения вылета инструмента с увеличением глубины отверстия увеличивается и прогиб. Скорость резания и скорость подачи должны регулироваться соответствующим образом.
-
Удаление стружки:
Независимо от того, образуются ли стружки в виде длинных нитей или фрагментов, обеспечение их плавного удаления предотвращает запутывание, которое может нарушить процесс обработки.
Справочник по параметрам обработки
|
Материал заготовки
|
Скорость резания (м/мин)
|
Скорость подачи (мм/об)
|
|
Углеродистая сталь (S50C)
|
120
|
0,20
|
|
Нержавеющая сталь (SUS430)
|
80
|
0,15
|
|
Титановый сплав (Ti-6Al-4V)
|
40
|
0,15
|
|
Алюминиевый сплав (A5052)
|
200
|
0,10
|
Выбор подходящих твердосплавных сверл и настройка оптимальных условий обработки на основе свойств материала и требований к обработке составляют основу эффективных операций сверления, которые снижают затраты при одновременном повышении производительности.

 Ваше сообщение должно содержать от 20 до 3000 символов!