Введение: Парадокс твердости в инженерной практике
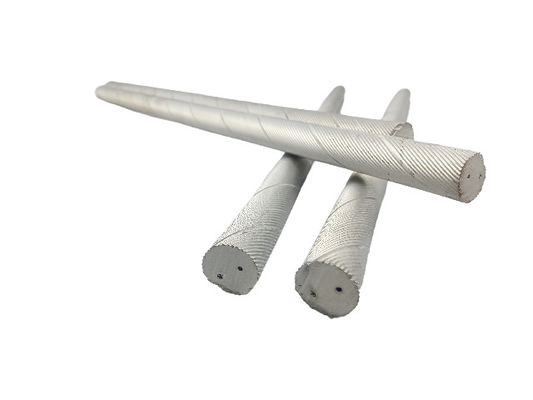
В современном прецизионном производстве карбид вольфрама, часто называемый «зубами промышленности», играет ключевую роль в определении точности обработки, эффективности и производственных затрат. Однако стойкое заблуждение продолжает бросать вызов инженерам и лицам, принимающим решения о закупках: отождествление «максимальной твердости» с «оптимальной производительностью».
Этот ориентированный на твердость образ мышления часто приводит к катастрофическому отказу инструмента в сложных условиях обработки, где чрезмерная хрупкость вызывает сколы кромок, что приводит к браку заготовок, простоям оборудования и даже параличу производственной линии. В действительности износостойкость карбида вольфрама — это не изолированное физическое свойство, а скорее тонкий баланс между микроструктурой, химическим составом и механическими характеристиками.
Ключевой вывод: Производительность карбида вольфрама представляет собой синергетический эффект между твердыми фазами карбида вольфрама (WC) и связующими фазами кобальта (Co). Понимание износостойкости требует анализа двух критических микроструктурных параметров: размера зерна и содержания кобальта.
Основные механизмы: Микроструктурные детерминанты износостойкости
1. Влияние размера зерна: механизм барьера дислокаций
Согласно соотношению Холла-Петча в материаловедении, размер зерна обратно пропорционален твердости. В карбиде вольфрама более мелкие зерна WC увеличивают плотность границ зерен на единицу объема. Эти границы действуют как естественные барьеры для движения дислокаций, значительно препятствуя пластической деформации. Следовательно, мелкозернистый карбид вольфрама демонстрирует не только превосходную твердость, но и более равномерное распределение напряжений на микроскопическом уровне, повышая износостойкость при сохранении сопротивления деформации.
2. Содержание кобальта: компромисс между вязкостью и твердостью
Основная функция кобальта как связующего металла заключается в консолидации частиц WC посредством жидкофазного спекания, создавая плотную скелетную структуру. Его концентрация критически определяет макроскопическое механическое поведение:
- Низкое содержание кобальта создает более плотные скелеты WC, максимизируя твердость и износостойкость за счет ударной вязкости, что приводит к чрезвычайной хрупкости.
- Высокое содержание кобальта увеличивает толщину связующей фазы, значительно повышая вязкость и ударную прочность. Это позволяет инструменту поглощать энергию удара за счет незначительной пластической деформации при прерывистой резке или вибрации, предотвращая разрушение кромки. Компромисс заключается в снижении твердости и износостойкости.
Анализ марок: градиенты производительности в серии YG
Системы промышленной классификации количественно определяют эти различия через химический состав. Китайская серия YG (сплавы вольфрама и кобальта) использует числовые обозначения, отражающие процентное содержание кобальта: YG3 содержит 3% кобальта, а YG20 — 20%.
Прогрессия производительности следует четкой инженерной логике:
- YG3 (высокая твердость, чрезвычайная износостойкость, низкая ударная вязкость): Идеально подходит для высокоскоростной прецизионной обработки чрезвычайно твердых материалов с низким ударным воздействием (например, закаленного чугуна, закаленной стали).
- YG6-YG8 (сбалансированные свойства): Рабочий диапазон для получистовой и черновой обработки большинства углеродистых и легированных сталей.
- YG15-YG20 (высокая ударная вязкость, ударная прочность, умеренная износостойкость): Разработаны для тяжелой резки, прерывистых операций и условий с вибрацией, где преобладает ударная нагрузка.
Структура выбора: выход за рамки одержимости твердостью
Эффективный выбор марки должен в первую очередь учитывать контекст применения. Универсально превосходящего материала не существует — только контекстуально оптимальные решения.
1. Искусство баланса резки
При одновременном стремлении к эффективности резки, качеству поверхности и долговечности инструмента базовых марок YG может оказаться недостаточно. Рассмотрите сплавы вольфрама-тантала-кобальта (серия YW), содержащие карбид тантала (TaC) или карбид ниобия (NbC). Эти добавки повышают «красную твердость» — способность сохранять производительность резки при повышенных температурах во время высокоскоростных операций.
2. Стратегии, основанные на ударной вязкости, для сред с высоким ударным воздействием
При тяжелой прерывистой резке (например, фрезерование литой кожи) сверхтвердые марки, такие как YG3, представляют собой инженерную халатность. Вместо этого выбирайте карбид вольфрама «сверхмелкого зерна» или «нанокристаллический». Эти микроструктурно усовершенствованные материалы повышают ударную вязкость без существенного снижения содержания кобальта, обеспечивая ударную прочность при сохранении функциональной твердости.
3. Соответствие международным стандартам
Помимо отечественных классификаций, инженеры должны освоить стандарты ISO:
- Серия P (синяя): Оптимизирована для материалов с длинной стружкой (например, сталей), с акцентом на сопротивление пластической деформации.
- Серия K (красная): Разработана для материалов с короткой стружкой (например, чугуна, цветных металлов), с приоритетом износостойкости и стабильности кромки.
- Серия M (желтая): Многоцелевые марки для сложных материалов, таких как нержавеющая сталь, сбалансированные по ударной вязкости и термостойкости.
Совет по выбору: Обращайтесь к технической документации производителей — диаграммам распределения размера зерна, кривым ударной вязкости и коэффициентам теплового расширения — вместо того, чтобы полагаться исключительно на номенклатуру марок.
Системная инженерия: принцип соответствия
Выбор карбида вольфрама представляет собой задачу «соответствия» — не только между материалом и заготовкой, но и между жесткостью станка, параметрами резки, условиями охлаждения и темпом производства.
- Жесткость станка: Машины с низкой жесткостью, склонные к вибрации, требуют более вязких марок для противодействия ударным эффектам.
- Параметры резки: Высокоскоростные операции создают сильные тепловые нагрузки, в то время как низкоскоростные тяжелые резки проверяют стабильность кромки.
- Методы охлаждения: Сухая и мокрая резка создают принципиально разные профили тепловых напряжений, влияя на требования к сопротивлению термической усталости.
Заключение: от свойств материала к операционному совершенству
В прецизионном производстве инженеры эволюционировали от простых операторов до архитекторов процессов. Стремление к максимальной твердости часто отражает непонимание механики материалов. Только путем глубокого понимания влияния размера зерна и содержания кобальта, в сочетании с выбором, специфичным для сценария, производители могут максимизировать срок службы инструмента, минимизировать простои и добиться прорывов в производительности.
Будущее промышленное производство будет все больше требовать индивидуальных материальных решений. Точно контролируя микроструктуру карбида вольфрама и глубоко понимая условия применения, мы можем не только решать текущие проблемы обработки, но и прокладывать новые технические пути для изготовления сложных компонентов. Инженерный принцип остается верным: наиболее подходящее решение — лучшее решение, принцип, который выходит за рамки материаловедения и воплощает суть технологического прогресса.

 Ваше сообщение должно содержать от 20 до 3000 символов!