Введение
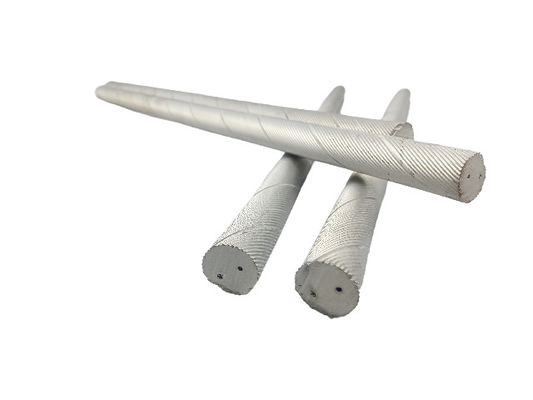
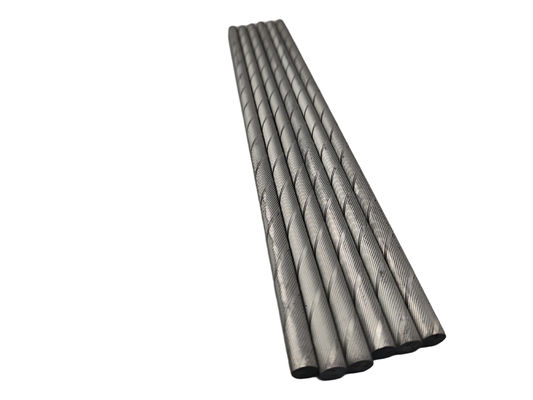
Карбид, также известный как вольфрамовая сталь, стал незаменимым материалом в современном производстве, играя ключевую роль в резке. Его исключительная твердость, прочность, износостойкость и устойчивость к высоким температурам делают его идеальным для обработки различных металлов, неметаллов и композитных материалов. Однако, поскольку на рынке доступно множество твердосплавных инструментов, выбор подходящего типа с учетом конкретных материалов заготовки, методов обработки и условий оборудования имеет решающее значение для повышения эффективности обработки, снижения производственных затрат и обеспечения качества продукции.
Глава 1: Характеристики материала и микроструктура карбида
Карбид - это не отдельный металлический материал, а скорее композит, образованный методом порошковой металлургии спеканием, состоящий из карбидов тугоплавких металлов высокой твердости (в первую очередь карбида вольфрама WC) в качестве матрицы и металлических связующих (в основном кобальта Co) в качестве связующей фазы. Эта уникальная микроструктура придает карбиду выдающиеся макроскопические свойства.
1.1 Микроструктура: синергетический эффект твердой фазы и связующей фазы
Микроструктура карбида в основном состоит из двух фаз:
-
Тяжелая фаза:В основном частицы карбида вольфрама (WC) с чрезвычайной твердостью (HV1600-2000), служащие основным источником высокой твердости и износостойкости карбида. Размер, форма, распределение и размер зерен частиц WC существенно влияют на характеристики твердого сплава.
-
Связующая фаза:В первую очередь кобальт (Co), который связывает частицы WC вместе, придавая карбиду определенную ударную вязкость и прочность. Содержание, распределение и размер зерен кобальта критически влияют на свойства карбида.
1.2 Макроскопические свойства: баланс между твердостью, прочностью, износостойкостью и вязкостью
Ключевые макроскопические свойства включают в себя:
- Исключительная твердость (HRA86-93)
- Высокая прочность (прочность на изгиб 1000-4000МПа)
- Выдающаяся износостойкость
- Хорошая термостойкость и красная твердость.
- Относительно низкая вязкость (склонность к хрупкому разрушению).
Глава 2: Процесс производства карбида
Производство включает в себя несколько важных этапов:
2.1 Приготовление порошка
Методы включают цементацию, восстановление, шаровую мельницу и распылительную сушку для обеспечения чистоты и однородности.
2.2 Смешивание
Точное взвешивание и тщательное смешивание компонентов гарантируют равномерное распределение.
2.3 Нажатие
Формирование сырых прессовок такими методами, как прессование в штампах, изостатическое прессование или литье под давлением.
2.4 Спекание
Высокотемпературное спекание (1300-1500°С) в защитной атмосфере для создания плотного твердого сплава.
2.5 Постобработка
Шлифование, полировка и нанесение покрытия для улучшения качества поверхности и точности размеров.
Глава 3: Стандарты классификации
3.1 По химическому составу
- WC-Co (для чугуна/цветных металлов)
- WC-TiC-Co (для стали)
- WC-TiC-TaC-Co (для труднообрабатываемых материалов)
3.2 По размеру зерна
- Ультрамелкое зерно (<0,8 мкм)
- Мелкое зерно (0,8-1,5 мкм)
- Среднезернистый (1,5-2,5 мкм)
- Крупное зерно (>2,5 мкм)
3.3 По применению
- Режущие инструменты
- Горные инструменты
- Формы
- Износостойкие детали
3.4 Классификация ИСО
- P-класс (сталь)
- М-класс (нержавеющая сталь)
- К-класс (чугун)
- Н-класс (цветные металлы)
- S-класс (жаропрочные сплавы)
- H-класс (закаленные материалы)
Глава 4: Стратегия отбора
4.1 Рекомендации по выбору материала заготовки
Для разных материалов требуются определенные марки твердого сплава и геометрия.
4.2 Условия обработки
На выбор инструмента влияют такие факторы, как скорость резания, подача, глубина резания и использование СОЖ.
4.3 Геометрия инструмента
Правильный передний угол, угол зазора и передовая конструкция режущей кромки оптимизируют производительность.
4.4 Покрытия
Покрытия TiN, TiCN, Al2O3 и DLC увеличивают срок службы инструмента для конкретных применений.
Глава 5: Примеры применения
5.1 Углеродистая сталь 45
Рекомендуется использовать инструменты WC-TiC-Co марок P-класса.
5.2 Нержавеющая сталь 304
Предпочтительны инструменты WC-TiC-Co с добавлением TaC и сплавы класса M.
5.3 Серый чугун HT200
Наиболее подходящие инструменты WC-Co класса K.
5.4 7075 Алюминиевый сплав
Полированные инструменты WC-Co класса N обеспечивают наилучшие результаты.
5.5 Титановый сплав Ti6Al4V
Требуются специальные модифицированные сплавы класса S.
Глава 6: Техническое обслуживание и уход
Правильная очистка, хранение, заточка и уход за покрытием продлевают срок службы инструмента.
Глава 7: Будущие тенденции
Разработки включают сверхмелкозернистые структуры, применение нанотехнологий, композитные материалы, интеллектуальные инструменты и экологически чистое производство.
Заключение
Это подробное руководство предоставляет инженерам и техническим специалистам профессиональные критерии выбора твердосплавных инструментов для различных применений. Правильный выбор инструмента значительно повышает эффективность обработки при одновременном снижении затрат. По мере развития технологий твердосплавные инструменты будут продолжать развиваться в соответствии с потребностями производства.

 Ваше сообщение должно содержать от 20 до 3000 символов!